
P: +86- 18866913099
E: sales01@latelas.com
E: sales01@latelas.com
NO 888 Parque Industrial Maltsea, Mine Town, Lanling County, Linyi City, Shandong Province, China
Visualizações: 0 Autor: Editor do site Horário de publicação: 21/11/2026 Origem: Site


Os lasers de fibra de alta potência são tão precisos quanto o gás auxiliar que limpa seu corte. Subdimensionar o suprimento de ar causa escória, rebarbas e lentes danificadas. Por outro lado, o superdimensionamento aumenta as demandas de energia e sobrecarrega a infraestrutura das instalações. Correspondendo a um compressor de ar a laser para saídas de potência de laser específicas - variando de 1kW a 30kW e além - requer o cálculo de taxas de fluxo volumétricas exatas (CFM ou m³/min). Você também deve determinar a pressão sustentada (bar) com base nos diâmetros dos bicos e na espessura do material. As suposições aqui muitas vezes resultam na interrupção de linhas de produção e no desperdício de matérias-primas.
Este guia fornece estruturas matemáticas, matrizes de potência para fluxo e critérios de avaliação de equipamentos necessários. Você aprenderá como especificar a configuração exata do compressor para seu sistema de corte a laser, garantindo cortes perfeitos e óptica protegida.
A demanda de vazão aumenta exponencialmente com o diâmetro do bico, não apenas com a potência do laser.
A pressão do ar determina a capacidade de corte (normalmente 16-20 bar para lasers de fibra de placa espessa padrão), mas o fluxo volumétrico sustentado determina a qualidade do corte.
UM O compressor de parafuso de frequência variável minimiza o desperdício de energia durante ciclos ociosos ou de baixa demanda em comparação com alternativas de velocidade fixa.
Alcançar a pureza do ar ISO 8573-1 Classe 1.2.1 não é negociável para evitar a dispendiosa contaminação das lentes focais.
Para entender o dimensionamento do compressor, devemos primeiro examinar a física dentro do cabeçote de corte a laser. O feixe de laser simplesmente derrete o metal. Não o remove. O gás auxiliar realiza o trabalho mecânico. Ela atua como uma vassoura de alta velocidade, soprando a escória derretida pela parte inferior do corte para criar um corte limpo.
Lasers de maior potência cortam mais rápido e penetram em materiais mais espessos. Um laser de 12 kW derrete aço carbono espesso muito mais rápido do que um laser de 3 kW. Para lavar rapidamente esse volume maior de metal fundido, os operadores devem usar bicos de diâmetros maiores. Um bocal maior permite que uma coluna mais larga de ar impacte a poça de fusão. No entanto, aumentar o tamanho do bico altera drasticamente os seus requisitos pneumáticos.
O consumo de ar depende principalmente do tamanho do orifício e da pressão operacional. Podemos definir essa relação usando uma fórmula conceitual de fluxo pneumático para bicos:
Q = Cv · A · P
Neste quadro:
Q representa a vazão volumétrica (m³/min ou CFM).
Cv é o coeficiente de fluxo específico do projeto do bico.
A representa a área da seção transversal do orifício do bico.
P representa a pressão operacional absoluta.
Observe a variável de área (A). Como a área de um círculo é calculada usando o quadrado do raio, pequenas alterações no diâmetro produzem grandes alterações na área. Se você atualizar de um bico de 1,5 mm para um bico de 3,0 mm, você dobrará o diâmetro. Isso quadruplica a área do orifício. Consequentemente, o consumo de fluxo de ar quadruplica. A vazão aumenta exponencialmente com o diâmetro do bico, independente da própria potência do laser.
Muitos fabricantes caem em uma armadilha comum de dimensionamento. Eles ficam obcecados com a pressão estática. Eles compram um compressor simplesmente porque ele lista uma classificação máxima de 20 bar. Atingir 20 bar de pressão é completamente inútil se a máquina não conseguir sustentar a vazão necessária de m³/min.
Quando o laser abre a válvula de gás, o ar se expande através do bico. Se o compressor não tiver capacidade volumétrica suficiente, a pressão cairá dinamicamente no meio do corte. Você pode iniciar um corte em 18 bar, mas cair para 12 bar em segundos. Esta queda de pressão impede que o gás limpe a poça de fusão. O metal fundido então é soldado novamente, criando escória pesada e destruindo a peça.
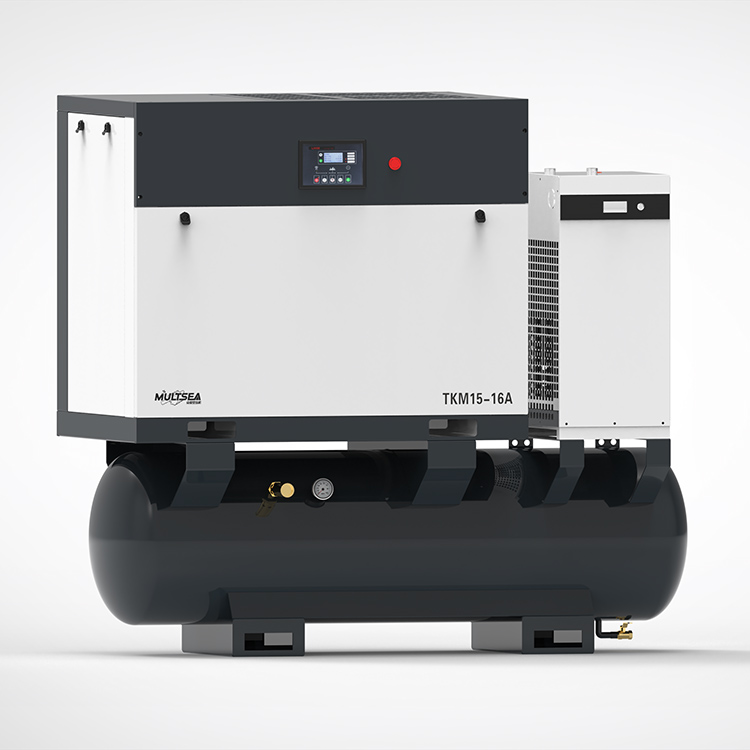
Combinar o seu compressor com o seu laser requer o alinhamento da capacidade da máquina com as suas aplicações de corte específicas. Diferentes níveis de potência lidam com diferentes espessuras de material, o que determina diferentes tamanhos de bicos e demandas de gás.
Referência de dimensionamento de potência do laser para compressor de ar
Nível de potência do laser |
Aplicação Típica de Material |
Vazão Mínima Sustentada |
Pressão operacional alvo |
|---|---|---|---|
Baixo a Médio (1kW – 6kW) |
Chapa metálica fina, dutos HVAC, suportes de luz |
1,0 – 1,5 m³/min |
16 barras |
Alta potência (10kW – 20kW) |
Aço carbono espesso, placas inoxidáveis pesadas |
2,0 – 3,0 m³/min |
16 – 20 barras |
Potência ultra-alta (30kW+) |
Fabricação industrial pesada, construção naval |
4,0 – 5,0+ m³/min |
20 – 30 barras |
Oficinas que operam lasers de 1 kW a 6 kW normalmente processam chapas finas. Estas aplicações utilizam bicos menores porque o volume de massa fundida permanece baixo. Para essas configurações, geralmente você precisa de 1,0 a 1,5 m³/min de vazão a 16 bar. Este volume fornece energia cinética suficiente para limpar rapidamente cortes finos. Superdimensionar o compressor aqui desperdiça espaço e eletricidade.
Máquinas de alta potência revolucionam o processamento de chapas. Eles cortam facilmente placas grossas de aço carbono e aço inoxidável. No entanto, eles exigem assistência agressiva de gás. O corte de chapas grossas geralmente requer 2,0 a 3,0 m³/min de vazão a 16 a 20 bar.
Erro comum: ignorar a demanda de piercing. Perfurar uma placa de 20 mm de espessura cria um aumento massivo e imediato no consumo de ar. Se o seu compressor atender apenas à demanda de corte contínuo, mas ignorar o pico de perfuração, o laser terá dificuldade para romper o material inicialmente. Isso faz com que respingos voltem para a cabeça do laser.
Operar um laser de 30kW+ leva você à fabricação industrial pesada. Essas máquinas cortam espessuras extremas em velocidades alucinantes. Eles exigem bicos enormes. Você precisará de 4,0 a 5,0+ m³/min em pressões que atingem 20 a 30 bar. Em muitos casos, um único compressor tem dificuldade em satisfazer esta procura de forma fiável. As instalações frequentemente avaliam a sincronização de vários compressores. A conexão de duas ou três unidades de serviço pesado em paralelo garante estabilidade absoluta do fluxo e fornece redundância crítica.
Especificar a vazão correta resolve apenas metade da equação. Você também deve selecionar a tecnologia mecânica correta para gerar esse ar. Os ambientes industriais punem equipamentos frágeis. Seu escolhido o compressor de ar a laser industrial deve suportar cronogramas de produção extenuantes.
Historicamente, as oficinas menores dependiam de compressores de pistão de alta pressão. As unidades de pistão utilizam cilindros alternativos para comprimir o ar. No entanto, eles sofrem de severas limitações no corte contínuo a laser. Os compressores de pistão geram grandes quantidades de calor e fricção. Eles normalmente apresentam ciclos de trabalho baixos (geralmente de 60% a 70%). Se você operá-los continuamente, eles superaquecerão, desgastarão os anéis do pistão e despejarão óleo excessivo na corrente de ar.
Hoje, um compressor de ar de parafuso de alta pressão serve como padrão indiscutível da indústria. Os compressores de parafuso usam rotores duplos interligados para comprimir o ar continuamente. Eles lidam confortavelmente com ciclos de trabalho de 100%. Eles funcionam 24 horas por dia, 7 dias por semana, sem superaquecimento. Mais importante ainda, os compressores de parafuso fornecem ar constante e suave, sem as pulsações prejudiciais causadas pelos movimentos do pistão.
O consumo de energia influencia fortemente os orçamentos operacionais das instalações. Os compressores de velocidade fixa funcionam em RPM máxima sempre que operam. Se o seu laser exigir apenas 50% da capacidade de ar, uma unidade de velocidade fixa libera o excesso de pressão ou fica inativa de forma ineficiente, desperdiçando eletricidade.
Os lasers raramente cortam 100% do tempo. Os operadores pausam as máquinas para mudanças de materiais, tempos de configuração e descarregamento de peças. A demanda de ar flutua constantemente. Um conversor de frequência variável altera a velocidade do motor do compressor para corresponder perfeitamente à necessidade real de ar. Quando o laser para de cortar, o motor desacelera. Essa correspondência precisa evita imenso desperdício de energia, tornando a tecnologia de frequência variável ideal para operações dinâmicas de laser.
Você também deve avaliar sua planta baixa e escalabilidade. Os fabricantes embalam compressores em dois formatos principais:
Skids integrados tudo-em-um: Esses sistemas 4 em 1 montam o compressor, o tanque receptor, o secador refrigerado e os filtros em linha em um único palete de metal. Eles se adaptam perfeitamente a lojas menores. Eles minimizam os custos de instalação e economizam espaço valioso.
Sistemas autônomos: configurações de potência ultra-alta de 20kW+ exigem componentes modulares autônomos. Os skids integrados não podem abrigar os enormes radiadores de resfriamento e secadores superdimensionados necessários para vazões de mais de 4,0 m³/min. Unidades autônomas permitem que as instalações dimensionem componentes individuais. Você pode atualizar sua secadora ou adicionar tanques receptores extras de forma independente à medida que seu negócio cresce.
Gerar o ar é apenas o começo. Você deve fornecer esse ar para a cabeça de corte suavemente. A turbulência e as quedas de pressão no sistema de distribuição prejudicam cortes perfeitamente bons, independentemente da quantidade de energia que o seu laser gera.
O corte a laser exige fluxo de gás laminar e constante. Microflutuações ou pulsações na corrente de ar fazem com que o metal fundido esfrie de maneira desigual. Isso cria estrias visíveis na borda cortada. Pior ainda, a pulsação permite que a escória derretida grude na parte inferior do corte, formando escória dura. Os operadores devem então perder horas lixando manualmente as bordas. Um suprimento de ar estável garante um acabamento suave e espelhado em aço inoxidável e bordas limpas em aço carbono.
Você gerencia a estabilidade do fluxo usando tanques receptores de ar. Esses tanques funcionam como baterias pneumáticas. Eles armazenam ar comprimido e protegem o sistema contra picos repentinos de demanda.
Melhor prática: siga a regra prática de 20-30%. O volume do tanque receptor deve ser igual a pelo menos 20% a 30% da produção total de CFM do compressor. Se o seu compressor produz 100 CFM, você precisa de um tanque com capacidade de pelo menos 20 a 30 galões. Este volume armazenado estabiliza a pressão de corte de 20 bar durante ciclos rápidos de perfuração. Isso evita que o compressor tenha dificuldade para recuperar o atraso quando a válvula de gás se abre repentinamente.
A tubulação pneumática entre a sala do compressor e o cortador a laser afeta drasticamente o desempenho. O ar sofre atrito ao passar pelos tubos. Longos percursos, cotovelos excessivos e diâmetros de tubos subdimensionados causam graves quedas de pressão. Você pode gerar 20 bar no compressor, mas entregar apenas 16 bar na máquina.
Para minimizar a queda de pressão, coloque o compressor o mais próximo do laser que o layout da instalação permitir. Use tubulação de alumínio de diâmetro liso em vez do tradicional tubo de ferro preto. O alumínio resiste à corrosão interna e minimiza o atrito do ar, garantindo que a pressão máxima atinja a cabeça de corte.
A óptica laser representa os componentes mais delicados e caros da sua máquina. Alimentar ar sujo e úmido na cabeça de corte garante falhas catastróficas. A filtragem adequada protege seu investimento.
A compressão do ar ambiente concentra sua umidade natural e partículas transportadas pelo ar. Se você usar um compressor com injeção de óleo, vestígios de óleo lubrificante também entrarão no fluxo de ar. Aerossóis de água e vapor de óleo viajam pelas mangueiras em altas velocidades. Em última análise, eles atingem as janelas protetoras e as lentes focais do laser.
Quando o intenso feixe de laser passa por esses contaminantes, ele os queima instantaneamente na superfície do vidro. Isso cria uma mancha escura. A mancha escura absorve o calor do laser em vez de transmiti-lo. Em segundos, a lente quebra devido ao choque térmico, interrompendo instantaneamente a produção e exigindo substituições caras.
Para evitar a destruição das lentes, seu suprimento de ar deve atender aos rígidos padrões ISO 8573-1 Classe 1.2.1. Você deve eliminar umidade, óleo e partículas de forma agressiva.
Controle de umidade: Você deve instalar um secador de ar refrigerado de alta pressão especializado. Esses secadores resfriam o ar, forçando o vapor d'água a se condensar em líquido para remoção. Certifique-se de que o secador atinja um ponto de orvalho consistente de 2°C a 3°C. Para ambientes extremos ou garantias rigorosas do fabricante, você pode precisar de um secador dessecante para atingir pontos de orvalho ainda mais baixos.
Controle de Óleo e Partículas: Você não pode confiar em um único filtro. Explique a necessidade da filtragem em linha de precisão de 4 estágios. Esses filtros escalonados removem progressivamente partículas menores, chegando a 0,01 mícron. Finalmente, o ar deve passar por um filtro de carvão ativado. O carbono absorve vapores de óleo gasoso que os filtros de partículas padrão não conseguem. Isto é absolutamente crítico ao operar compressores com injeção de óleo.
A sequência de seus componentes determina sua eficácia. A instalação de filtros na ordem errada permite que a umidade os contorne. Descreva a sequência correta para uma configuração de alta pressão de 20 bar. Siga esta arquitetura exata:
Compressor: Gera ar de alta pressão.
Tanque úmido: Recebe ar quente, permite o resfriamento inicial e elimina água líquida a granel.
Secador refrigerado: resfria o ar para remover o vapor de água restante.
Filtros de precisão (4 estágios): Remove partículas sólidas, aerossóis e vapores de óleo.
Tanque Seco: Armazena ar limpo e seco para amortecer a demanda de corte dinâmico.
Cortador a laser: Recebe gás auxiliar puro e estável.
Dimensionar adequadamente o suprimento de ar evita dores de cabeça diárias na produção. Continua sendo um equilíbrio preciso entre a saída máxima do bico do laser, a capacidade de fluxo volumétrico contínuo e os rígidos padrões de pureza do ar. Você não pode simplesmente comprar a maior máquina disponível, nem confiar apenas nas classificações de pressão estática.
Siga estas etapas práticas antes de comprar seu equipamento:
Audite a folha de especificações do fabricante do laser para identificar as taxas máximas absolutas de consumo de gás para seus materiais mais espessos.
Dimensione a produção de m³/min do seu compressor para exceder essa demanda máxima em pelo menos 20% para compensar picos perfurantes e desgaste futuro do bico.
Consulte um engenheiro pneumático para projetar uma tubulação de diâmetro liso que evite a perda de pressão induzida por fricção entre a sala do compressor e o chão de fábrica.
R: Não. Os compressores padrão não possuem a pressão de 16-20 bar necessária para soprar o metal fundido para fora do corte. Usar ar de 8 bar em materiais espessos resulta em cortes malsucedidos, forte aderência de escória e acúmulo excessivo de calor no metal, o que acaba arruinando a peça de trabalho.
R: Os lasers não cortam 100% do tempo devido ao carregamento e descarregamento de material. Um VSD reduz a rotação do motor e o consumo de energia durante esses períodos ociosos. Essa correspondência precisa de carga economiza até 30% em custos de energia em comparação com unidades de velocidade fixa que ficam inativas de forma ineficiente.
R: A pressão cairá dinamicamente durante o corte. Como o gás auxiliar não consegue limpar a poça de fusão, o material será soldado novamente atrás do feixe de laser. Além disso, a escória derretida pode respingar para cima, danificando gravemente as janelas de proteção e as lentes focais do laser.
