
P : +86- 18866913099
E : sales01@latelas.com
E : sales01@latelas.com
NO 888 Parc industriel de Maltsea, ville minière, comté de Lanling, ville de Linyi, province du Shandong, Chine
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-21 Origine : Site


Les lasers à fibre haute puissance sont aussi précis que le gaz d'assistance qui nettoie leur trait de scie. Un sous-dimensionnement de votre alimentation en air entraîne des scories, des bavures et des lentilles endommagées. À l’inverse, le surdimensionnement gonfle la demande énergétique et met à rude épreuve les infrastructures des installations. Correspondant à un Le compresseur d'air laser à des puissances laser spécifiques (allant de 1 kW à 30 kW et au-delà) nécessite le calcul des débits volumétriques exacts (CFM ou m³/min). Vous devez également déterminer la pression soutenue (bar) en fonction du diamètre des buses et de l'épaisseur du matériau. Ici, les conjectures aboutissent souvent à l’arrêt des chaînes de production et au gaspillage de matières premières.
Ce guide fournit les cadres mathématiques, les matrices puissance-débit et les critères d'évaluation des équipements dont vous avez besoin. Vous apprendrez à spécifier la configuration exacte du compresseur pour votre système de découpe laser, garantissant des coupes impeccables et des optiques protégées.
La demande de débit évolue de façon exponentielle avec le diamètre de la buse, et pas seulement avec la puissance du laser.
La pression de l'air dicte la capacité de découpe (généralement 16 à 20 bars pour les lasers à fibre à plaques épaisses standards), mais un débit volumétrique soutenu dicte la qualité de la découpe.
UN Le compresseur à vis à fréquence variable minimise le gaspillage d'énergie pendant les cycles d'inactivité ou de faible demande par rapport aux alternatives à vitesse fixe.
L'atteinte de la pureté de l'air ISO 8573-1 classe 1.2.1 n'est pas négociable pour éviter une contamination coûteuse de la lentille focale.
Pour comprendre le dimensionnement du compresseur, nous devons d’abord examiner la physique à l’intérieur de la tête de découpe laser. Le faisceau laser fait simplement fondre le métal. Cela ne le supprime pas. Le gaz d'assistance effectue le travail mécanique. Il agit comme un balai à grande vitesse, soufflant les scories fondues à travers le bas de la coupe pour créer une saignée propre.
Les lasers de plus grande puissance coupent plus rapidement et pénètrent dans les matériaux plus épais. Un laser de 12 kW fait fondre l'acier au carbone épais beaucoup plus rapidement qu'un laser de 3 kW. Pour éliminer rapidement ce plus grand volume de métal en fusion, les opérateurs doivent utiliser des buses de plus grand diamètre. Une buse plus grande permet à une colonne d’air plus large d’avoir un impact sur le bain de fonte. Cependant, l’augmentation de la taille des buses modifie radicalement vos besoins pneumatiques.
La consommation d'air dépend principalement de la taille de l'orifice et de la pression de service. Nous pouvons définir cette relation à l'aide d'une formule conceptuelle de débit pneumatique pour les buses :
Q = Cv · A · P
Dans ce cadre :
Q représente le débit volumétrique (m³/min ou CFM).
Cv est le coefficient de débit spécifique de la conception de la buse.
A représente la section transversale de l'orifice de la buse.
P représente la pression de service absolue.
Notez la variable de zone (A). Étant donné que l’aire d’un cercle est calculée à l’aide du carré du rayon, de petits changements de diamètre entraînent des changements massifs d’aire. Si vous passez d'une buse de 1,5 mm à une buse de 3,0 mm, vous doublez le diamètre. Cela quadruple la surface de l'orifice. Par conséquent, votre consommation de débit d’air quadruple. Le débit évolue de façon exponentielle avec le diamètre de la buse, indépendamment de la puissance du laser lui-même.
De nombreux fabricants tombent dans le piège commun du dimensionnement. Ils sont obsédés par la pression statique. Ils achètent un compresseur simplement parce qu’il indique une pression maximale de 20 bars. Atteindre 20 bars de pression est totalement inutile si la machine ne peut pas maintenir le débit en m³/min requis.
Lorsque le laser ouvre sa vanne de gaz, l'air se dilate à travers la buse. Si le compresseur n’a pas une capacité volumétrique suffisante, la pression chutera dynamiquement à mi-coupe. Vous pouvez commencer une coupe à 18 bars, mais descendre à 12 bars en quelques secondes. Cette chute de pression empêche le gaz de dégager le bain de fusion. Le métal en fusion se soude ensuite, créant de lourdes scories et détruisant la pièce.
Faire correspondre votre compresseur à votre laser nécessite d'aligner la capacité de la machine avec vos applications de découpe spécifiques. Différents niveaux de puissance gèrent différentes épaisseurs de matériaux, ce qui dicte différentes tailles de buses et demandes de gaz.
Référence de dimensionnement de la puissance laser vers le compresseur d'air
Niveau de puissance laser |
Application typique du matériau |
Débit minimum soutenu |
Pression de fonctionnement cible |
|---|---|---|---|
Faible à moyen (1 kW – 6 kW) |
Tôle fine, conduits CVC, supports d'éclairage |
1,0 – 1,5 m³/min |
16 barres |
Haute puissance (10 kW – 20 kW) |
Acier au carbone épais, plaques en acier inoxydable lourdes |
2,0 – 3,0 m³/min |
16 – 20 bars |
Ultra-haute puissance (30 kW+) |
Fabrication industrielle lourde, construction navale |
4,0 – 5,0+ m³/min |
20 – 30 bars |
Les ateliers utilisant des lasers de 1 kW à 6 kW traitent généralement des tôles fines. Ces applications utilisent des buses plus petites car le volume de matière fondue reste faible. Pour ces configurations, il faut généralement 1,0 à 1,5 m³/min de débit à 16 bar. Ce volume fournit suffisamment d’énergie cinétique pour dégager rapidement des saignées fines. Le surdimensionnement du compresseur gaspille ici de l'espace au sol et de l'électricité.
Les machines de grande puissance révolutionnent le traitement des plaques. Ils tranchent sans effort des plaques épaisses en acier au carbone et en acier inoxydable. Cependant, ils exigent une aide agressive en matière de gaz. La découpe de tôles épaisses nécessite généralement un débit de 2,0 à 3,0 m³/min sous 16 à 20 bars.
Erreur courante : ignorer la demande de perçage. Le perçage d’une plaque de 20 mm d’épaisseur crée une augmentation immédiate et massive de la consommation d’air. Si votre compresseur répond uniquement à la demande de coupe continue mais ignore la pointe perçante, le laser aura du mal à percer le matériau au départ. Cela provoque des éclaboussures sur la tête laser.
L’exploitation d’un laser de plus de 30 kW vous pousse vers la fabrication industrielle lourde. Ces machines coupent des épaisseurs extrêmes à des vitesses fulgurantes. Ils nécessitent des buses massives. Vous aurez besoin de 4,0 à 5,0+ m³/min à des pressions atteignant 20 à 30 bars. Dans de nombreux cas, un seul compresseur peine à répondre de manière fiable à cette demande. Les installations évaluent souvent la synchronisation de plusieurs compresseurs. La connexion de deux ou trois unités robustes en parallèle garantit une stabilité absolue du débit et fournit une redondance critique.
Spécifier le bon débit ne résout que la moitié de l’équation. Vous devez également sélectionner la technologie mécanique appropriée pour générer cet air. Les environnements industriels punissent les équipements fragiles. Votre choisi Le compresseur d'air laser industriel doit résister à des calendriers de production épuisants.
Historiquement, les petits ateliers utilisaient des compresseurs à piston haute pression. Les unités à piston utilisent des cylindres alternatifs pour comprimer l'air. Cependant, ils souffrent de graves limitations en matière de découpe laser continue. Les compresseurs à piston génèrent d’énormes quantités de chaleur et de friction. Ils présentent généralement de faibles cycles de service (souvent de 60 à 70 %). Si vous les faites fonctionner continuellement, ils surchauffent, usent les segments de piston et rejettent un excès d'huile dans le flux d'air.
Aujourd'hui, un Le compresseur d'air à vis haute pression constitue la norme industrielle incontestée. Les compresseurs à vis utilisent des rotors jumelés pour comprimer l’air en continu. Ils gèrent confortablement des cycles de service à 100 %. Ils fonctionnent 24h/24 et 7j/7 sans surchauffe. Plus important encore, les compresseurs à vis fournissent un débit d'air constant et régulier, sans les pulsations dommageables causées par les courses de piston.
La consommation d’énergie influence fortement les budgets de fonctionnement des installations. Les compresseurs à vitesse fixe fonctionnent au régime maximum chaque fois qu'ils fonctionnent. Si votre laser ne demande que 50 % de sa capacité en air, une unité à vitesse fixe évacue l'excès de pression ou tourne au ralenti de manière inefficace, gaspillant ainsi de l'électricité.
Les lasers coupent rarement à 100 % du temps. Les opérateurs mettent les machines en pause pour les changements de matériaux, les temps de configuration et le déchargement des pièces. La demande en air fluctue constamment. Un entraînement à fréquence variable modifie la vitesse du moteur du compresseur pour répondre parfaitement à la demande d'air réelle. Lorsque le laser arrête de couper, le moteur ralentit. Cette adaptation précise évite un immense gaspillage d’énergie, ce qui rend la technologie à fréquence variable optimale pour les opérations laser dynamiques.
Vous devez également évaluer votre plan d’étage et votre évolutivité. Les fabricants conditionnent les compresseurs dans deux formats principaux :
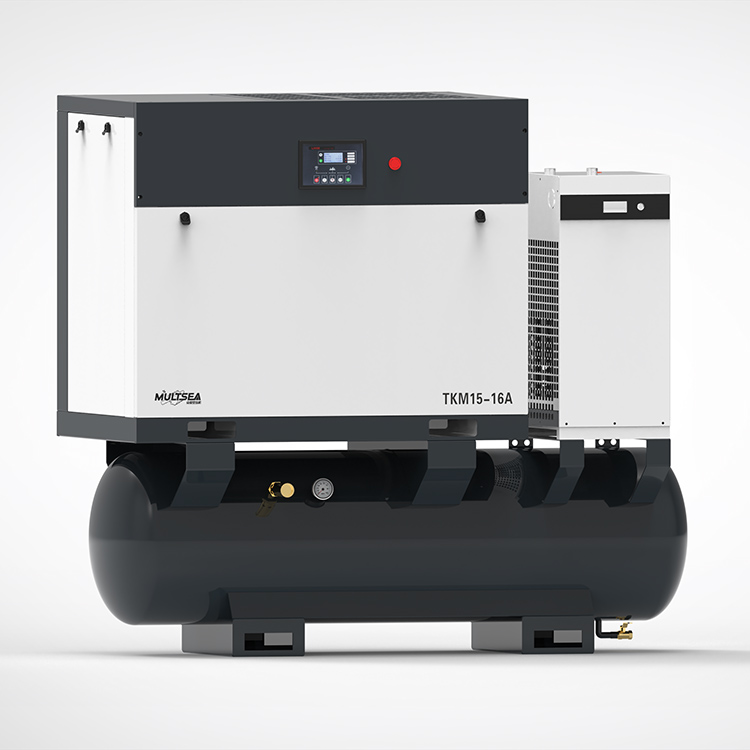
Skids intégrés tout-en-un : ces systèmes 4-en-1 montent le compresseur, le réservoir récepteur, le sécheur réfrigéré et les filtres en ligne sur une seule palette métallique. Ils conviennent parfaitement aux petits magasins. Ils minimisent les coûts d’installation et économisent un espace au sol précieux.
Systèmes autonomes : les configurations à très haute puissance de 20 kW et plus nécessitent des composants modulaires autonomes. Les patins intégrés ne peuvent pas loger les radiateurs de refroidissement massifs et les sécheurs surdimensionnés requis pour des débits de plus de 4,0 m³/min. Les unités autonomes permettent aux installations de mettre à l'échelle des composants individuels. Vous pouvez mettre à niveau votre sécheuse ou ajouter des réservoirs de réception supplémentaires indépendamment à mesure que votre entreprise se développe.
Générer de l’air n’est que le début. Vous devez fournir cet air à la tête de coupe en douceur. Les turbulences et les chutes de pression dans le système de distribution ruinent des coupes parfaitement bonnes, quelle que soit la puissance générée par votre laser.
La découpe laser nécessite un flux de gaz laminaire et constant. Les microfluctuations ou pulsations dans le flux d’air provoquent un refroidissement inégal du métal en fusion. Cela crée des stries visibles sur le bord coupé. Pire encore, la pulsation permet aux scories fondues de s'accrocher au fond de la coupe, formant des scories dures. Les opérateurs doivent alors perdre des heures à poncer manuellement les bords. Une alimentation en air stable garantit une finition lisse et semblable à un miroir sur l'acier inoxydable et des bords nets sur l'acier au carbone.
Vous gérez la stabilité du débit à l’aide de réservoirs récepteurs d’air. Ces réservoirs font office de batteries pneumatiques. Ils stockent l’air comprimé et protègent le système contre les pics soudains de demande.
Meilleure pratique : suivez la règle empirique des 20 à 30 %. Le volume de votre réservoir récepteur doit être égal à au moins 20 % à 30 % de la production totale de CFM du compresseur. Si votre compresseur produit 100 CFM, vous avez besoin d'au moins une capacité de réservoir de 20 à 30 gallons. Ce volume stocké stabilise la pression de coupe de 20 bars lors de cycles de perçage rapides. Cela empêche le compresseur d'avoir du mal à rattraper son retard lorsque le robinet de gaz s'ouvre soudainement.
Le pipeline pneumatique entre la salle des compresseurs et la découpeuse laser affecte considérablement les performances. L’air subit des frictions lorsqu’il circule dans les tuyaux. Les longs trajets, les coudes excessifs et les diamètres de tuyaux sous-dimensionnés provoquent de graves chutes de pression. Vous pouvez générer 20 bars au niveau du compresseur, mais ne délivrer que 16 bars à la machine.
Pour minimiser la chute de pression, placez le compresseur aussi près du laser que le permet la configuration de l'installation. Utilisez des tuyaux en aluminium à alésage lisse au lieu des tuyaux en fer noir traditionnels. L'aluminium résiste à la corrosion interne et minimise la friction de l'air, garantissant ainsi qu'une pression maximale atteigne la tête de coupe.
L'optique laser représente les composants les plus délicats et les plus coûteux de votre machine. L’introduction d’air sale et humide dans la tête de coupe garantit une panne catastrophique. Une filtration adéquate protège votre investissement.
La compression de l’air ambiant concentre son humidité naturelle et ses particules en suspension. Si vous utilisez un compresseur à injection d'huile, des traces d'huile lubrifiante pénètrent également dans le flux d'air. Les aérosols d'eau et les vapeurs d'huile se déplacent à travers les tuyaux à grande vitesse. Ils finissent par heurter les fenêtres de protection et les lentilles focales du laser.
Lorsque le faisceau laser intense traverse ces contaminants, il les dépose instantanément sur la surface du verre. Cela crée une tache sombre. La tache sombre absorbe la chaleur du laser au lieu de la transmettre. En quelques secondes, la lentille se brise suite au choc thermique, interrompant instantanément la production et nécessitant des remplacements coûteux.
Pour éviter la destruction des lentilles, votre alimentation en air doit répondre aux normes strictes ISO 8573-1 classe 1.2.1. Vous devez éliminer l’humidité, l’huile et les particules de manière agressive.
Contrôle de l’humidité : Vous devez installer un sécheur d’air réfrigéré à haute pression spécialisé. Ces séchoirs refroidissent l'air, forçant la vapeur d'eau à se condenser en liquide pour être éliminée. Assurez-vous que le sécheur atteint un point de rosée constant de 2 °C à 3 °C. Pour les environnements extrêmes ou les garanties strictes du fabricant, vous aurez peut-être besoin d’un sécheur par adsorption pour atteindre des points de rosée encore plus bas.
Contrôle des huiles et des particules : vous ne pouvez pas compter sur un seul filtre. Expliquez la nécessité d'une filtration en ligne de précision en 4 étapes. Ces filtres étagés éliminent progressivement les particules plus petites, jusqu'à 0,01 micron. Enfin, l'air doit passer par un filtre à charbon actif. Le carbone absorbe les vapeurs d'huile gazeuse qui manquent aux filtres à particules standards. Ceci est absolument essentiel lors du fonctionnement de compresseurs à injection d’huile.
La séquence de vos composants dicte leur efficacité. L’installation des filtres dans le mauvais ordre permet à l’humidité de les contourner. Décrivez la séquence correcte pour une configuration haute pression de 20 bars. Suivez cette architecture exacte :
Compresseur : génère de l'air à haute pression.
Réservoir humide : reçoit de l'air chaud, permet le refroidissement initial et laisse tomber de l'eau liquide en vrac.
Sécheur réfrigéré : refroidit l'air pour éliminer la vapeur d'eau restante.
Filtres de précision (4 étapes) : élimine les particules solides, les aérosols et les vapeurs d'huile.
Réservoir sec : stocke de l'air propre et sec pour amortir la demande de coupe dynamique.
Découpeur laser : reçoit un gaz d'assistance pur et stable.
Dimensionner correctement votre alimentation en air évite les problèmes de production quotidiens. Il s'agit d'un équilibre précis entre le débit maximal de la buse du laser, la capacité de débit volumétrique continu et les normes strictes de pureté de l'air. Vous ne pouvez pas simplement acheter la plus grande machine disponible, ni vous fier uniquement aux valeurs de pression statique.
Suivez ces étapes concrètes avant d’acheter votre équipement :
Vérifiez la fiche technique du fabricant de votre laser pour identifier les taux de consommation de gaz maximum absolus pour vos matériaux les plus épais.
Dimensionnez le débit m³/min de votre compresseur pour dépasser cette demande maximale d'au moins 20 % afin de tenir compte des pointes perçantes et de l'usure future des buses.
Consultez un ingénieur pneumatique pour concevoir une canalisation à alésage lisse qui empêche la perte de pression induite par le frottement entre la salle des compresseurs et l'atelier.
R : Non. Les compresseurs d'atelier standard n'ont pas la pression de 16 à 20 bars requise pour souffler le métal en fusion hors de la saignée. L'utilisation d'air à 8 bars sur des matériaux épais entraîne des coupes ratées, une forte adhérence des scories et une accumulation excessive de chaleur dans le métal, ce qui finit par ruiner la pièce.
R : Les lasers ne coupent pas 100 % du temps en raison du chargement et du déchargement du matériau. Un VSD réduit le régime du moteur et la consommation d'énergie pendant ces périodes d'inactivité. Cette adaptation précise de la charge permet d'économiser jusqu'à 30 % sur les coûts énergétiques par rapport aux unités à vitesse fixe qui tournent au ralenti de manière inefficace.
R : La pression chutera de manière dynamique pendant la coupe. Étant donné que le gaz d’assistance ne parvient pas à éliminer le bain de fusion, le matériau se soude derrière le faisceau laser. De plus, les scories fondues peuvent rejaillir vers le haut, endommageant gravement les fenêtres de protection et la lentille focale du laser.
