
Teléfono: + 18866913099 Correo electrónico
: sales01@latelas.com
: sales01@latelas.com
NO 888 Maltsea Industrial Park, Mine Town, condado de Lanling, ciudad de Linyi, provincia de Shandong, China
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-21 Origen: Sitio


Los láseres de fibra de alta potencia son tan precisos como el gas auxiliar que limpia su hendidura. Un suministro de aire insuficiente genera escoria, rebabas y lentes arruinados. Por el contrario, el sobredimensionamiento infla las demandas de energía y sobrecarga la infraestructura de las instalaciones. Coincidiendo con un Para adaptar un compresor de aire láser a salidas de potencia de láser específicas, que van desde 1 kW hasta 30 kW y más, es necesario calcular caudales volumétricos exactos (CFM o m³/min). También debe determinar la presión sostenida (bar) según los diámetros de las boquillas y el espesor del material. Las conjeturas aquí a menudo resultan en líneas de producción paradas y desperdicio de materias primas.
Esta guía proporciona los marcos matemáticos, las matrices de potencia a flujo y los criterios de evaluación de equipos que necesita. Aprenderá cómo especificar la configuración exacta del compresor para su sistema de corte por láser, garantizando cortes impecables y ópticas protegidas.
La demanda de caudal aumenta exponencialmente con el diámetro de la boquilla, no solo con la potencia del láser.
La presión del aire dicta la capacidad de corte (normalmente 16-20 bar para los láseres de fibra de placa gruesa estándar), pero el flujo volumétrico sostenido dicta la calidad del corte.
A El compresor de tornillo de frecuencia variable minimiza el desperdicio de energía durante los ciclos inactivos o de baja demanda en comparación con las alternativas de velocidad fija.
Lograr la pureza del aire ISO 8573-1 Clase 1.2.1 no es negociable para evitar la costosa contaminación de las lentes focales.
Para comprender el tamaño del compresor, primero debemos examinar la física dentro del cabezal de corte por láser. El rayo láser simplemente derrite el metal. No lo elimina. El gas auxiliar realiza el trabajo mecánico. Actúa como una escoba de alta velocidad, soplando la escoria fundida a través del fondo del corte para crear un corte limpio.
Los láseres de mayor potencia cortan más rápido y penetran materiales más gruesos. Un láser de 12 kW funde acero al carbono grueso mucho más rápido que un láser de 3 kW. Para eliminar rápidamente este mayor volumen de metal fundido, los operadores deben utilizar boquillas de mayor diámetro. Una boquilla más grande permite que una columna de aire más amplia impacte en el baño de fusión. Sin embargo, aumentar el tamaño de la boquilla cambia drásticamente sus requisitos neumáticos.
El consumo de aire depende principalmente del tamaño del orificio y de la presión de funcionamiento. Podemos definir esta relación utilizando una fórmula conceptual de flujo neumático para boquillas:
Q = Cv · A · P
En este marco:
Q representa el caudal volumétrico (m³/min o CFM).
Cv es el coeficiente de flujo específico del diseño de la boquilla.
A representa el área de la sección transversal del orificio de la boquilla.
P representa la presión de funcionamiento absoluta.
Observe la variable de área (A). Debido a que el área de un círculo se calcula utilizando el cuadrado del radio, pequeños cambios en el diámetro producen cambios masivos en el área. Si actualiza de una boquilla de 1,5 mm a una boquilla de 3,0 mm, duplicará el diámetro. Esto cuadriplica el área del orificio. En consecuencia, su consumo de flujo de aire se cuadriplica. El caudal aumenta exponencialmente con el diámetro de la boquilla, independientemente de la potencia del láser.
Muchos fabricantes caen en la trampa del dimensionamiento común. Se obsesionan con la presión estática. Compran un compresor simplemente porque tiene una clasificación máxima de 20 bares. Alcanzar una presión de 20 bares es completamente inútil si la máquina no puede mantener el caudal de m³/min requerido.
Cuando el láser abre su válvula de gas, el aire se expande a través de la boquilla. Si el compresor carece de capacidad volumétrica suficiente, la presión caerá dinámicamente a mitad del corte. Puede comenzar un corte en 18 bares, pero bajar a 12 bares en cuestión de segundos. Esta caída de presión evita que el gas limpie el charco de fusión. Luego, el metal fundido se vuelve a soldar, creando escoria pesada y destruyendo la pieza.
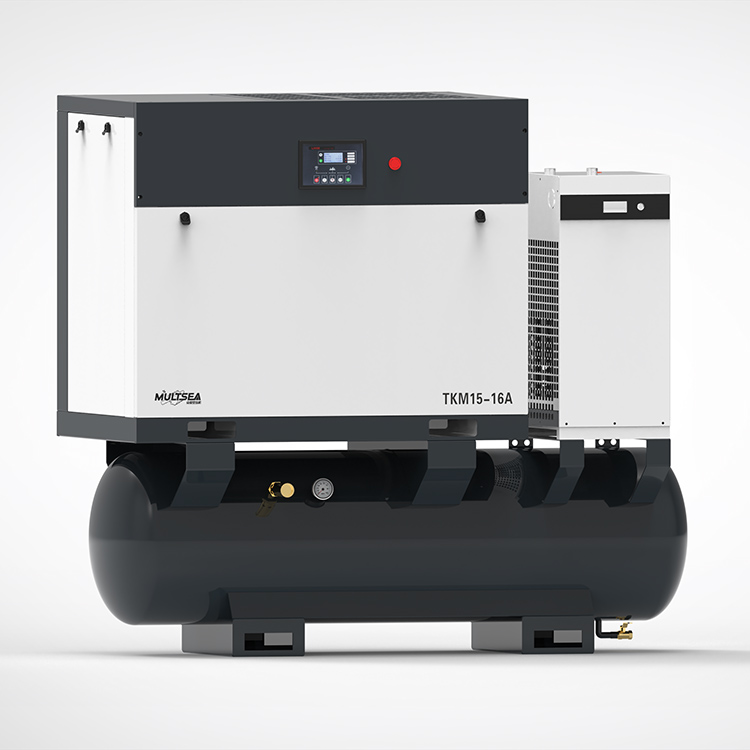
Para adaptar su compresor a su láser es necesario alinear la capacidad de la máquina con sus aplicaciones de corte específicas. Los diferentes niveles de potencia manejan diferentes espesores de material, lo que dictamina diferentes tamaños de boquillas y demandas de gas.
Referencia de tamaño de potencia del láser a compresor de aire
Nivel de potencia láser |
Aplicación típica de materiales |
Caudal mínimo sostenido |
Presión de funcionamiento objetivo |
|---|---|---|---|
Bajo a medio (1kW – 6kW) |
Chapa fina, conductos HVAC, soportes de iluminación. |
1,0 – 1,5 m³/min |
16 barras |
Alta potencia (10kW – 20kW) |
Acero al carbono grueso, placas de acero inoxidable pesadas. |
2,0 – 3,0 m³/min |
16 – 20 barras |
Potencia ultraalta (30 kW+) |
Fabricación industrial pesada, construcción naval. |
4,0 – 5,0+ m³/min |
20 – 30 barras |
Los talleres que utilizan láseres de 1 kW a 6 kW suelen procesar láminas de metal delgadas. Estas aplicaciones utilizan boquillas más pequeñas porque el volumen de fusión permanece bajo. Para estas configuraciones, generalmente necesita de 1,0 a 1,5 m³/min de flujo a 16 bar. Este volumen proporciona suficiente energía cinética para eliminar rápidamente las ranuras finas. Sobredimensionar el compresor aquí desperdicia espacio y electricidad.
Las máquinas de alta potencia revolucionan el procesamiento de planchas. Cortan sin esfuerzo placas gruesas de acero al carbono y acero inoxidable. Sin embargo, exigen una asistencia agresiva con gas. El corte de placas gruesas normalmente requiere de 2,0 a 3,0 m³/min de caudal a 16 a 20 bar.
Error común: ignorar la demanda de perforación. Perforar una placa de 20 mm de espesor crea un aumento masivo e inmediato en el consumo de aire. Si su compresor solo satisface la demanda de corte continuo pero ignora la punta perforadora, el láser tendrá dificultades para atravesar el material inicialmente. Esto hace que las salpicaduras vuelvan a caer sobre el cabezal del láser.
Operar un láser de más de 30 kW lo lleva a la fabricación industrial pesada. Estas máquinas cortan espesores extremos a velocidades vertiginosas. Requieren boquillas masivas. Necesitará de 4,0 a 5,0+ m³/min a presiones que alcancen entre 20 y 30 bar. En muchos casos, un solo compresor tiene dificultades para satisfacer esta demanda de forma fiable. Las instalaciones a menudo evalúan la sincronización de múltiples compresores. La conexión de dos o tres unidades de alta resistencia en paralelo garantiza una estabilidad absoluta del flujo y proporciona una redundancia crítica.
Especificar el caudal correcto solo resuelve la mitad de la ecuación. También debes seleccionar la tecnología mecánica correcta para generar ese aire. Los entornos industriales castigan los equipos frágiles. tu elegido El compresor de aire láser industrial debe soportar cronogramas de producción agotadores.
Históricamente, los talleres más pequeños dependían de compresores de pistón de alta presión. Las unidades de pistón utilizan cilindros alternativos para comprimir aire. Sin embargo, sufren graves limitaciones en el corte por láser continuo. Los compresores de pistón generan enormes cantidades de calor y fricción. Por lo general, presentan ciclos de trabajo bajos (a menudo del 60 % al 70 %). Si los hace funcionar continuamente, se sobrecalientan, desgastan los anillos del pistón y vierten el exceso de aceite en la corriente de aire.
Hoy, un El compresor de aire de tornillo de alta presión es el estándar indiscutible de la industria. Los compresores de tornillo utilizan rotores gemelos entrelazados para comprimir el aire de forma continua. Manejan cómodamente ciclos de trabajo del 100%. Funcionan 24 horas al día, 7 días a la semana sin sobrecalentarse. Más importante aún, los compresores de tornillo brindan un suministro de aire constante y suave sin las dañinas pulsaciones causadas por las carreras del pistón.
El consumo de energía influye en gran medida en los presupuestos operativos de las instalaciones. Los compresores de velocidad fija funcionan a máximas RPM siempre que funcionan. Si su láser solo exige el 50 % de la capacidad de aire, una unidad de velocidad fija ventila el exceso de presión o funciona en ralentí de manera ineficiente, desperdiciando electricidad.
Los láseres rara vez cortan el 100% del tiempo. Los operadores pausan las máquinas para realizar cambios de materiales, tiempos de preparación y descarga de piezas. La demanda de aire fluctúa constantemente. Un variador de frecuencia altera la velocidad del motor del compresor para adaptarla perfectamente a la demanda de aire real. Cuando el láser deja de cortar, el motor se ralentiza. Esta combinación precisa evita un enorme desperdicio de energía, lo que hace que la tecnología de frecuencia variable sea óptima para operaciones láser dinámicas.
También debe evaluar su plano de planta y su escalabilidad. Los fabricantes empaquetan compresores en dos formatos principales:
Patines integrados todo en uno: estos sistemas 4 en 1 montan el compresor, el tanque receptor, el secador refrigerado y los filtros en línea en una sola plataforma metálica. Se adaptan perfectamente a las tiendas más pequeñas. Minimizan los costos de instalación y ahorran un valioso espacio.
Sistemas independientes: las configuraciones de potencia ultraalta de más de 20 kW exigen componentes modulares independientes. Los patines integrados no pueden albergar los enormes radiadores de refrigeración y los secadores de gran tamaño necesarios para caudales de más de 4,0 m³/min. Las unidades independientes permiten que las instalaciones escale componentes individuales. Puede actualizar su secadora o agregar tanques receptores adicionales de forma independiente a medida que crece su negocio.
Generar aire es sólo el comienzo. Debes entregar ese aire al cabezal de corte de manera suave. Las turbulencias y las caídas de presión en el sistema de entrega arruinan cortes perfectamente buenos, independientemente de cuánta potencia genere su láser.
El corte por láser exige un flujo de gas laminar y constante. Las microfluctuaciones o pulsaciones en la corriente de aire hacen que el metal fundido se enfríe de manera desigual. Esto crea estrías visibles en el borde cortado. Peor aún, la pulsación permite que la escoria fundida se adhiera al fondo del corte, formando escoria dura. Luego, los operadores deben perder horas puliendo manualmente los bordes hasta dejarlos limpios. Un suministro de aire estable garantiza un acabado suave, similar a un espejo, en acero inoxidable y bordes limpios en acero al carbono.
La estabilidad del flujo se gestiona mediante tanques receptores de aire. Estos tanques actúan como baterías neumáticas. Almacenan aire comprimido y protegen el sistema contra picos repentinos de demanda.
Mejores prácticas: siga la regla general del 20-30%. El volumen del tanque receptor debe ser al menos del 20 % al 30 % de la salida total de CFM del compresor. Si su compresor produce 100 CFM, necesita al menos una capacidad de tanque de 20 a 30 galones. Este volumen almacenado estabiliza la presión de corte de 20 bares durante ciclos de perforación rápidos. Evita que el compresor tenga dificultades para ponerse al día cuando la válvula de gas se abre repentinamente.
La tubería neumática entre la sala de compresores y la cortadora láser afecta drásticamente el rendimiento. El aire experimenta fricción mientras viaja a través de las tuberías. Los tramos largos, los codos excesivos y los diámetros de tubería insuficientes provocan graves caídas de presión. Es posible que genere 20 bar en el compresor, pero solo entregue 16 bar a la máquina.
Para minimizar la caída de presión, coloque el compresor tan cerca del láser como lo permita el diseño de las instalaciones. Utilice tuberías de aluminio de ánima lisa en lugar de las tradicionales tuberías de hierro negro. El aluminio resiste la corrosión interna y minimiza la fricción del aire, asegurando que la máxima presión llegue al cabezal de corte.
La óptica láser representa los componentes más delicados y costosos de su máquina. Introducir aire sucio y húmedo en el cabezal de corte garantiza un fallo catastrófico. La filtración adecuada protege su inversión.
La compresión del aire ambiente concentra su humedad natural y las partículas en el aire. Si utiliza un compresor con inyección de aceite, también entran trazas de aceite lubricante en la corriente de aire. Los aerosoles de agua y los vapores de aceite viajan a través de las mangueras a altas velocidades. Finalmente golpean las ventanas protectoras y las lentes focales del láser.
Cuando el intenso rayo láser atraviesa estos contaminantes, instantáneamente los hornea sobre la superficie del vidrio. Esto crea una mancha oscura. La mancha oscura absorbe el calor del láser en lugar de transmitirlo. En cuestión de segundos, la lente se rompe por el choque térmico, deteniendo instantáneamente la producción y requiriendo costosos reemplazos.
Para evitar la destrucción de las lentes, su suministro de aire debe cumplir con los estrictos estándares ISO 8573-1 Clase 1.2.1. Debes eliminar la humedad, el aceite y las partículas de forma agresiva.
Control de humedad: Debe instalar un secador de aire frigorífico de alta presión especializado. Estos secadores enfrían el aire, lo que obliga al vapor de agua a condensarse en líquido para su eliminación. Asegúrese de que la secadora alcance un punto de rocío constante de 2 °C a 3 °C. Para entornos extremos o garantías estrictas del fabricante, es posible que necesite un secador desecante para lograr puntos de rocío aún más bajos.
Control de aceite y partículas: no puede confiar en un solo filtro. Explique la necesidad de una filtración en línea de precisión de 4 etapas. Estos filtros escalonados eliminan progresivamente las partículas más pequeñas, hasta llegar a 0,01 micras. Finalmente, el aire debe pasar por un filtro de carbón activado. El carbón absorbe los vapores de aceite gaseosos que los filtros de partículas estándar no detectan. Esto es absolutamente crítico cuando se utilizan compresores con inyección de aceite.
La secuencia de sus componentes dicta su efectividad. Instalar filtros en el orden incorrecto permite que la humedad los evite. Resuma la secuencia correcta para una configuración de alta presión de 20 bar. Siga esta arquitectura exacta:
Compresor: Genera aire a alta presión.
Tanque húmedo: Recibe aire caliente, permite el enfriamiento inicial y elimina agua líquida a granel.
Secadora refrigerada: enfría el aire para eliminar el vapor de agua restante.
Filtros de precisión (4 etapas): elimina partículas sólidas, aerosoles y vapores de aceite.
Tanque seco: almacena aire limpio y seco para amortiguar la demanda de corte dinámico.
Cortador láser: recibe gas auxiliar puro y estable.
Dimensionar adecuadamente su suministro de aire evita los dolores de cabeza diarios de la producción. Sigue siendo un acto de equilibrio preciso entre la salida máxima de la boquilla del láser, la capacidad de flujo volumétrico continuo y los estrictos estándares de pureza del aire. No se puede simplemente comprar la máquina más grande disponible, ni confiar únicamente en las clasificaciones de presión estática.
Tome estos pasos prácticos antes de comprar su equipo:
Audite la hoja de especificaciones del fabricante de su láser para identificar las tasas máximas absolutas de consumo de gas para sus materiales más gruesos.
Dimensione la producción en m³/min de su compresor para superar esta demanda máxima en al menos un 20 % para tener en cuenta los picos de perforación y el desgaste futuro de la boquilla.
Consulte con un ingeniero neumático para diseñar una tubería de diámetro liso que evite la pérdida de presión inducida por la fricción entre la sala de compresores y el piso del taller.
R: No. Los compresores de taller estándar carecen de la presión de 16 a 20 bares necesaria para expulsar el metal fundido de la ranura. El uso de aire de 8 bares en materiales gruesos produce cortes fallidos, adherencia severa de escoria y acumulación excesiva de calor en el metal, lo que finalmente arruina la pieza de trabajo.
R: Los láseres no cortan el 100% del tiempo debido a la carga y descarga de material. Un VSD reduce las RPM del motor y el consumo de energía durante estos períodos de inactividad. Esta adaptación precisa de la carga ahorra hasta un 30 % en costos de energía en comparación con las unidades de velocidad fija que funcionan inactivas de manera ineficiente.
R: La presión caerá dinámicamente durante el corte. Debido a que el gas auxiliar no logra limpiar el charco de fusión, el material se volverá a soldar detrás del rayo láser. Además, la escoria fundida puede salpicar hacia arriba, dañando gravemente las ventanas protectoras y la lente focal del láser.
