
هاتف: +86- 18866913099
ه: sales01@latelas.com
ه: sales01@latelas.com
رقم 888 مجمع مالتسي الصناعي، مدينة ماين، مقاطعة لانلينغ، مدينة ليني، مقاطعة شاندونغ، الصين
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-21 الأصل: موقع


تتميز ليزرات الألياف عالية الطاقة بدقة دقة الغاز المساعد في تنظيف الشق الخاص بها. يؤدي تقليل حجم مصدر الهواء لديك إلى ظهور خبث ونتوءات وعدسات مدمرة. وعلى العكس من ذلك، فإن الحجم الزائد يؤدي إلى تضخم الطلب على الطاقة ويجهد البنية التحتية للمنشأة. مطابقة أ يتطلب ضاغط الهواء الليزري لمخرجات طاقة ليزر محددة - تتراوح من 1 كيلو واط إلى 30 كيلو واط وأكثر - حساب معدلات التدفق الحجمي الدقيقة (CFM أو متر مكعب/دقيقة). يجب عليك أيضًا تحديد الضغط المستدام (البار) بناءً على أقطار الفوهة وسمك المادة. غالبًا ما يؤدي التخمين هنا إلى توقف خطوط الإنتاج وإهدار المواد الخام.
يوفر هذا الدليل الأطر الرياضية ومصفوفات القدرة على التدفق ومعايير تقييم المعدات التي تحتاجها. سوف تتعلم كيفية تحديد التكوين الدقيق للضاغط لنظام القطع بالليزر الخاص بك، مما يضمن القطع الأصلي والبصريات المحمية.
يتزايد الطلب على معدل التدفق بشكل كبير مع قطر الفوهة، وليس فقط قوة الليزر.
يحدد ضغط الهواء قدرة القطع (عادةً 16-20 بار لأشعة الليزر ذات الألواح السميكة القياسية)، لكن التدفق الحجمي المستمر يحدد جودة القطع.
أ يعمل الضاغط اللولبي ذو التردد المتغير على تقليل هدر الطاقة أثناء دورات الخمول أو انخفاض الطلب مقارنة بالبدائل ذات السرعة الثابتة.
يعد تحقيق نقاء الهواء وفقًا للمعيار ISO 8573-1 فئة 1.2.1 أمرًا غير قابل للتفاوض لمنع تلوث العدسات البؤرية المكلف.
لفهم حجم الضاغط، يجب علينا أولاً فحص الخصائص الفيزيائية داخل رأس القطع بالليزر. شعاع الليزر يذيب المعدن ببساطة. لا يزيله. يقوم الغاز المساعد بالأعمال الميكانيكية. إنها بمثابة مكنسة عالية السرعة، حيث تقوم بنفخ الخبث المنصهر عبر الجزء السفلي من القطع لإنشاء شق نظيف.
تعمل أشعة الليزر ذات الطاقة العالية على القطع بشكل أسرع وتخترق المواد السميكة. يذيب الليزر بقدرة 12 كيلو وات الفولاذ الكربوني السميك بشكل أسرع بكثير من الليزر بقدرة 3 كيلو وات. لطرد هذا الحجم الأكبر من المعدن المنصهر بسرعة، يجب على المشغلين استخدام أقطار فوهة أكبر. تسمح الفوهة الأكبر لعمود أوسع من الهواء بالتأثير على حوض الذوبان. ومع ذلك، فإن زيادة حجم الفوهة يغير متطلبات الهواء بشكل جذري.
يعتمد استهلاك الهواء بشكل أساسي على حجم الفتحة وضغط التشغيل. يمكننا تحديد هذه العلاقة باستخدام صيغة التدفق الهوائي المفاهيمية للفوهات:
س = السيرة الذاتية · أ · ص
في هذا الإطار:
يمثل Q معدل التدفق الحجمي (m³/min أو CFM).
Cv هو معامل التدفق المحدد لتصميم الفوهة.
تمثل A مساحة المقطع العرضي لفتحة الفوهة.
يشير P إلى ضغط التشغيل المطلق.
لاحظ متغير المساحة (A). نظرًا لأن مساحة الدائرة يتم حسابها باستخدام مربع نصف القطر، فإن التغييرات الصغيرة في القطر تؤدي إلى تغييرات هائلة في المساحة. إذا قمت بالترقية من فوهة 1.5 مم إلى فوهة 3.0 مم، فإنك تضاعف القطر. وهذا يضاعف مساحة الفتحة أربع مرات. ونتيجة لذلك، يتضاعف استهلاك تدفق الهواء لديك أربع مرات. يتزايد معدل التدفق بشكل كبير مع قطر الفوهة، بشكل مستقل عن قوة الليزر نفسها.
يقع العديد من المصنعين في فخ التحجيم الشائع. إنهم مهووسون بالضغط الساكن. إنهم يشترون الضاغط ببساطة لأنه يدرج تصنيفًا أقصى يبلغ 20 بارًا. يعد الضغط بمقدار 20 بار عديم الفائدة تمامًا إذا لم تتمكن الماكينة من الحفاظ على معدل التدفق المطلوب للمتر المكعب/الدقيقة.
عندما يفتح الليزر صمام الغاز، يتوسع الهواء عبر الفوهة. إذا كان الضاغط يفتقر إلى سعة حجمية كافية، فسوف ينخفض الضغط ديناميكيًا في منتصف القطع. قد تبدأ عملية القطع عند 18 بارًا، ولكن تنخفض إلى 12 بارًا في غضون ثوانٍ. يمنع انخفاض الضغط هذا الغاز من تنظيف حوض الذوبان. ثم يلتحم المعدن المنصهر مرة أخرى معًا، مما يؤدي إلى تكوين خبث ثقيل وتدمير الجزء.
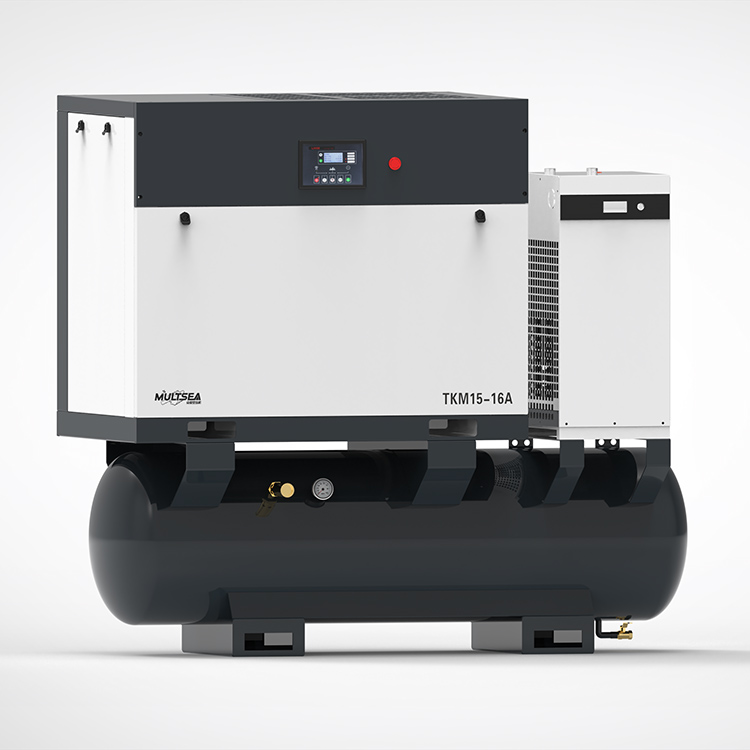
تتطلب مطابقة الضاغط مع الليزر الخاص بك مواءمة قدرة الماكينة مع تطبيقات القطع المحددة لديك. تتعامل طبقات الطاقة المختلفة مع سماكات مختلفة للمواد، مما يحدد أحجام الفوهات المختلفة ومتطلبات الغاز.
مرجع حجم قوة الليزر لضاغط الهواء
طبقة طاقة الليزر |
تطبيق المواد النموذجية |
الحد الأدنى لمعدل التدفق المستدام |
ضغط التشغيل المستهدف |
|---|---|---|---|
منخفضة إلى متوسطة (1 كيلو واط – 6 كيلو واط) |
صفائح معدنية رفيعة، وأنابيب التدفئة والتهوية وتكييف الهواء (HVAC)، وأقواس خفيفة |
1.0 – 1.5 م3/دقيقة |
16 بار |
طاقة عالية (10 كيلو واط – 20 كيلو واط) |
فولاذ كربوني سميك، صفائح ثقيلة مقاومة للصدأ |
2.0 – 3.0 م³/دقيقة |
16 - 20 بار |
طاقة فائقة (30 كيلووات+) |
التصنيع الصناعي الثقيل وبناء السفن |
4.0 - 5.0+ م³/دقيقة |
20 - 30 بار |
تقوم المتاجر التي تعمل بالليزر بقدرة 1 كيلو وات إلى 6 كيلو وات عادةً بمعالجة الصفائح المعدنية الرقيقة. تستخدم هذه التطبيقات فوهات أصغر لأن حجم الذوبان يظل منخفضًا. بالنسبة لهذه الإعدادات، تحتاج عمومًا إلى 1.0 إلى 1.5 متر مكعب/دقيقة من التدفق عند 16 بار. يوفر هذا الحجم طاقة حركية كافية لإزالة الشقوق الرقيقة بسرعة. إن زيادة حجم الضاغط هنا يؤدي إلى إهدار المساحة الأرضية والكهرباء.
تُحدث الآلات عالية الطاقة ثورة في معالجة الألواح. إنها تقطع بسهولة من خلال ألواح الفولاذ الكربوني السميك والفولاذ المقاوم للصدأ. ومع ذلك، فإنهم يطالبون بمساعدة الغاز العدوانية. يتطلب قطع الألواح السميكة عادة من 2.0 إلى 3.0 متر مكعب/دقيقة من التدفق عند 16 إلى 20 بار.
خطأ شائع: تجاهل الطلب الثاقب. يؤدي ثقب صفيحة بسمك 20 ملم إلى حدوث ارتفاع فوري وهائل في استهلاك الهواء. إذا كان الضاغط الخاص بك يلبي طلب القطع المستمر فقط ولكنه يتجاهل الارتفاع الثاقب، فسيواجه الليزر صعوبة في اختراق المادة في البداية. يؤدي هذا إلى تناثر الرذاذ مرة أخرى على رأس الليزر.
إن تشغيل ليزر بقدرة 30 كيلو واط+ يدفعك إلى التصنيع الصناعي الثقيل. تقطع هذه الآلات سمكًا شديدًا بسرعات مذهلة. أنها تتطلب فوهات ضخمة. ستحتاج إلى ما يزيد عن 4.0 إلى 5.0 متر مكعب/دقيقة عند ضغط يصل إلى 20 إلى 30 بار. وفي العديد من الحالات، يواجه ضاغط واحد صعوبة في تلبية هذا الطلب بشكل موثوق. غالبًا ما تقوم المرافق بتقييم تزامن الضاغط المتعدد. إن توصيل وحدتين أو ثلاث وحدات للخدمة الشاقة بالتوازي يضمن استقرار التدفق المطلق ويوفر التكرار الحرج.
تحديد معدل التدفق الصحيح لا يحل سوى نصف المعادلة. يجب عليك أيضًا تحديد التقنية الميكانيكية الصحيحة لتوليد هذا الهواء. البيئات الصناعية تعاقب المعدات الهشة. اخترتك يجب أن يتحمل ضاغط الهواء الليزري الصناعي جداول الإنتاج القاسية.
تاريخيًا، اعتمدت المتاجر الصغيرة على الضواغط المكبسية عالية الضغط. تستخدم وحدات المكبس أسطوانات ترددية لضغط الهواء. ومع ذلك، فإنهم يعانون من قيود شديدة في القطع المستمر بالليزر. تولد الضواغط المكبسية كميات هائلة من الحرارة والاحتكاك. تتميز عادةً بدورات تشغيل منخفضة (غالبًا 60% إلى 70%). إذا قمت بتشغيلها بشكل مستمر، فإنها ترتفع درجة حرارتها، وتتآكل حلقات المكبس، وتفرغ الزيت الزائد في تيار الهواء.
اليوم، أ يعتبر ضاغط الهواء اللولبي ذو الضغط العالي بمثابة معيار الصناعة بلا منازع. تستخدم الضواغط اللولبية دوارات متشابكة مزدوجة لضغط الهواء بشكل مستمر. إنهم يتعاملون بشكل مريح مع دورات العمل بنسبة 100%. تعمل على مدار الساعة طوال أيام الأسبوع دون ارتفاع درجة الحرارة. والأهم من ذلك، أن الضواغط اللولبية توفر توصيلًا ثابتًا وسلسًا للهواء دون النبضات الضارة الناجمة عن ضربات المكبس.
يؤثر استهلاك الطاقة بشكل كبير على ميزانيات تشغيل المنشأة. تعمل الضواغط ذات السرعة الثابتة بأقصى عدد دورات في الدقيقة عند تشغيلها. إذا كان الليزر الخاص بك يتطلب 50% فقط من سعة الهواء، فإن الوحدة ذات السرعة الثابتة تقوم بتهوية الضغط الزائد أو تعمل بشكل غير فعال، مما يؤدي إلى إهدار الكهرباء.
نادرًا ما يقطع الليزر 100٪ من الوقت. يقوم المشغلون بإيقاف الماكينات مؤقتًا لإجراء تغييرات على المواد وأوقات الإعداد وتفريغ الأجزاء. الطلب على الهواء يتقلب باستمرار. يعمل محرك التردد المتغير على تغيير سرعة محرك الضاغط ليتناسب بشكل مثالي مع الطلب الفعلي على الهواء. عندما يتوقف الليزر عن القطع، يتباطأ المحرك. تمنع هذه المطابقة الدقيقة إهدار الطاقة بشكل كبير، مما يجعل تقنية التردد المتغير مثالية لعمليات الليزر الديناميكية.
يجب عليك أيضًا تقييم مخطط الأرضية وقابلية التوسع. يقوم المصنعون بتعبئة الضواغط في شكلين أساسيين:
ألواح التزلج المتكاملة الكل في واحد: تعمل هذه الأنظمة 4 في 1 على تركيب الضاغط وخزان الاستقبال والمجفف المبرد والمرشحات المضمنة على منصة معدنية واحدة. إنها تناسب المتاجر الصغيرة بشكل مثالي. إنها تقلل من تكاليف التركيب وتوفر مساحة أرضية قيمة.
الأنظمة المستقلة: تتطلب إعدادات الطاقة الفائقة البالغة 20 كيلووات+ مكونات معيارية مستقلة. لا يمكن للمزالج المدمجة أن تحتوي على مشعات التبريد الضخمة والمجففات كبيرة الحجم المطلوبة لمعدلات تدفق تزيد عن 4.0 متر مكعب/الدقيقة. تسمح الوحدات المستقلة للمرافق بتوسيع نطاق المكونات الفردية. يمكنك ترقية المجفف الخاص بك أو إضافة خزانات استقبال إضافية بشكل مستقل مع نمو عملك.
توليد الهواء هو البداية فقط. يجب عليك توصيل هذا الهواء إلى رأس القطع بسلاسة. يؤدي الاضطراب وانخفاض الضغط في نظام التوصيل إلى تدمير عمليات القطع الجيدة تمامًا، بغض النظر عن مقدار الطاقة التي يولدها الليزر.
يتطلب القطع بالليزر تدفقًا ثابتًا للغاز. تتسبب التقلبات الدقيقة أو النبضات في تيار الهواء في تبريد المعدن المنصهر بشكل غير متساو. وهذا يخلق تصدعات واضحة على حافة القطع. والأسوأ من ذلك أن النبض يسمح للخبث المنصهر بالتشبث بأسفل القطع، مما يشكل خبثًا صلبًا. يجب على المشغلين بعد ذلك إضاعة ساعات في طحن الحواف يدويًا وتنظيفها. يضمن مصدر الهواء الثابت لمسة نهائية ناعمة تشبه المرآة على الفولاذ المقاوم للصدأ وحواف نظيفة على الفولاذ الكربوني.
يمكنك إدارة استقرار التدفق باستخدام خزانات استقبال الهواء. تعمل هذه الخزانات كبطاريات هوائية. يقومون بتخزين الهواء المضغوط وحماية النظام من الارتفاع المفاجئ في الطلب.
أفضل الممارسات: اتبع القاعدة العامة 20-30%. يجب أن يساوي حجم خزان الاستقبال لديك ما لا يقل عن 20% إلى 30% من إجمالي خرج CFM للضاغط. إذا كان الضاغط الخاص بك ينتج 100 قدم مكعب في الدقيقة، فأنت بحاجة إلى سعة خزان تبلغ 20 إلى 30 جالونًا على الأقل. يعمل هذا الحجم المخزن على تثبيت ضغط القطع بمقدار 20 بارًا أثناء دورات الثقب السريعة. فهو يمنع الضاغط من المعاناة من أجل اللحاق بالركب عندما ينفتح صمام الغاز فجأة.
يؤثر خط الأنابيب الهوائي بين غرفة الضاغط وآلة القطع بالليزر بشكل كبير على الأداء. يتعرض الهواء للاحتكاك أثناء انتقاله عبر الأنابيب. تؤدي المسافات الطويلة والأكواع الزائدة وأقطار الأنابيب الصغيرة إلى انخفاض شديد في الضغط. قد تولد 20 بارًا عند الضاغط، لكنك توفر 16 بارًا فقط إلى الماكينة.
لتقليل انخفاض الضغط، ضع الضاغط بالقرب من الليزر كما يسمح تخطيط المنشأة. استخدم أنابيب الألمنيوم ذات التجويف الأملس بدلاً من أنابيب الحديد السوداء التقليدية. يقاوم الألومنيوم التآكل الداخلي ويقلل من احتكاك الهواء، مما يضمن وصول أقصى قدر من الضغط إلى رأس القطع.
تمثل بصريات الليزر المكونات الأكثر حساسية والأكثر تكلفة في جهازك. إن تغذية الهواء الرطب القذر إلى رأس القطع يضمن الفشل الكارثي. الترشيح المناسب يحمي استثمارك.
يعمل ضغط الهواء المحيط على تركيز الرطوبة الطبيعية والجسيمات المحمولة بالهواء. إذا كنت تستخدم ضاغطًا محقونًا بالزيت، فإن كميات ضئيلة من زيت التشحيم تدخل أيضًا إلى تيار الهواء. ينتقل رذاذ الماء وبخار الزيت عبر الخراطيم بسرعات عالية. إنهم في النهاية يضربون النوافذ الواقية من الليزر والعدسات البؤرية.
عندما يمر شعاع الليزر المكثف عبر هذه الملوثات، فإنه يحرقها على الفور على السطح الزجاجي. وهذا يخلق بقعة مظلمة. تمتص البقعة الداكنة حرارة الليزر بدلاً من نقلها. وفي غضون ثوانٍ، تتحطم العدسة بسبب الصدمة الحرارية، مما يؤدي إلى توقف الإنتاج على الفور ويتطلب عمليات استبدال باهظة الثمن.
لمنع تلف العدسة، يجب أن يفي مصدر الهواء الخاص بك بمعايير ISO 8573-1 الصارمة من الفئة 1.2.1. يجب عليك التخلص من الرطوبة والزيوت والجسيمات بقوة.
التحكم في الرطوبة: يجب عليك تركيب مجفف هواء مبرد متخصص عالي الضغط. تقوم هذه المجففات بتبريد الهواء، مما يجبر بخار الماء على التكثف إلى سائل لإزالته. تأكد من وصول المجفف إلى نقطة ندى ثابتة تتراوح بين 2 درجة مئوية إلى 3 درجات مئوية. بالنسبة للبيئات القاسية أو ضمانات الشركة المصنعة الصارمة، قد تحتاج إلى مجفف مجفف لتحقيق نقاط ندى أقل.
التحكم في الزيت والجسيمات: لا يمكنك الاعتماد على مرشح واحد. اشرح ضرورة الترشيح المضمن الدقيق على 4 مراحل. تعمل هذه المرشحات المرحلية على إزالة الجزيئات الأصغر تدريجيًا، وصولاً إلى 0.01 ميكرون. وأخيرًا، يجب أن يمر الهواء عبر مرشح الكربون المنشط. يمتص الكربون أبخرة الزيت الغازية التي تفوتها مرشحات الجسيمات القياسية. وهذا أمر بالغ الأهمية عند تشغيل الضواغط المحقونة بالزيت.
تسلسل مكوناتك يحدد فعاليتها. يؤدي تثبيت المرشحات بالترتيب الخاطئ إلى السماح للرطوبة بتجاوزها. الخطوط العريضة للتسلسل الصحيح لإعداد الضغط العالي 20 بار. اتبع هذه البنية الدقيقة:
الضاغط: يولد الهواء ذو الضغط العالي.
الخزان الرطب: يستقبل الهواء الساخن، ويسمح بالتبريد الأولي، ويسقط الماء السائل بكميات كبيرة.
المجفف المبرد: يبرد الهواء لإزالة بخار الماء المتبقي.
المرشحات الدقيقة (4 مراحل): تزيل الجزيئات الصلبة والهباء الجوي وأبخرة الزيت.
الخزان الجاف: يقوم بتخزين الهواء النظيف والجاف لتلبية متطلبات القطع الديناميكية.
قاطع الليزر: يستقبل غازًا مساعدًا نقيًا ومستقرًا.
إن تحديد حجم مصدر الهواء الخاص بك بشكل صحيح يمنع حدوث مشكلات الإنتاج اليومية. ويظل هذا بمثابة موازنة دقيقة بين أقصى مخرج لفوهة الليزر وسعة التدفق الحجمي المستمر ومعايير نقاء الهواء الصارمة. لا يمكنك ببساطة شراء أكبر آلة متاحة، ولا يمكنك الاعتماد على تقييمات الضغط الثابت وحدها.
اتخذ هذه الخطوات العملية قبل شراء أجهزتك:
قم بمراجعة ورقة مواصفات الشركة المصنعة لجهاز الليزر لديك لتحديد الحد الأقصى المطلق لمعدلات استهلاك الغاز للمواد الأكثر سمكًا.
قم بضبط حجم خرج الضاغط الخاص بك بالمتر المكعب/الدقيقة ليتجاوز الحد الأقصى للطلب بنسبة 20% على الأقل لمراعاة المسامير الثاقبة وتآكل الفوهة في المستقبل.
استشر مهندسًا يعمل بالهواء المضغوط لتصميم خط أنابيب أملس التجويف يمنع فقدان الضغط الناتج عن الاحتكاك بين غرفة الضاغط وأرضية الورشة.
ج: لا، تفتقر ضواغط المتجر القياسية إلى الضغط المطلوب الذي يتراوح بين 16 و20 بارًا لنفخ المعدن المنصهر خارج الشق. يؤدي استخدام هواء بقوة 8 بار على مواد سميكة إلى حدوث عمليات قطع فاشلة والتصاق خبث شديد وتراكم مفرط للحرارة في المعدن، مما يؤدي في النهاية إلى إتلاف قطعة العمل.
ج: لا يقطع الليزر الوقت بنسبة 100% بسبب تحميل وتفريغ المواد. يقوم VSD بتخفيض عدد دورات المحرك في الدقيقة واستهلاك الطاقة خلال فترات الخمول هذه. تعمل هذه المطابقة الدقيقة للحمل على توفير ما يصل إلى 30% من تكاليف الطاقة مقارنة بالوحدات ذات السرعة الثابتة التي تعمل في وضع الخمول بشكل غير فعال.
ج: سوف ينخفض الضغط بشكل ديناميكي أثناء القطع. ونظرًا لفشل الغاز المساعد في تنظيف حوض الذوبان، فسوف يتم لحام المادة معًا مرة أخرى خلف شعاع الليزر. علاوة على ذلك، يمكن أن يتناثر الخبث المنصهر إلى الأعلى، مما يؤدي إلى إتلاف النوافذ الواقية لليزر والعدسة البؤرية بشدة.
