
P: +86- 18866913099
E: sales01@latelas.com
E: sales01@latelas.com
NO 888 Maltsea Endüstri Parkı, Maden Kasabası, Lanling İlçesi, Linyi Şehri, Shandong Eyaleti, Çin
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-21 Kaynak: Alan


Yüksek güçlü fiber lazerler, yalnızca yardımcı gazın çentiklerini temizlemesi kadar hassastır. Hava kaynağınızı gereğinden küçük boyutlandırmak cüruf, çapak ve lenslerin bozulmasına yol açar. Tersine, aşırı boyutlandırma enerji taleplerini artırır ve tesis altyapısını zorlar. Eşleşen Lazer hava kompresörünün 1kW ila 30kW ve üzeri aralığındaki belirli lazer güç çıkışlarına dönüştürülmesi, hacimsel akış hızlarının (CFM veya m³/dak) tam olarak hesaplanmasını gerektirir. Ayrıca nozul çaplarına ve malzeme kalınlığına göre sürekli basıncı (bar) belirlemeniz gerekir. Buradaki tahminler genellikle üretim hatlarının durmasına ve hammadde israfına neden olur.
Bu kılavuz ihtiyacınız olan matematiksel çerçeveleri, akış gücü matrislerini ve ekipman değerlendirme kriterlerini sağlar. Kusursuz kesimler ve korumalı optikler sağlayarak, lazer kesim sisteminiz için tam kompresör konfigürasyonunu nasıl belirleyeceğinizi öğreneceksiniz.
Akış hızı talebi, yalnızca lazer gücüyle değil, meme çapıyla da üstel olarak ölçeklenir.
Hava basıncı kesme kapasitesini belirler (standart kalın plaka fiber lazerler için genellikle 16-20 bar), ancak sürekli hacimsel akış kesme kalitesini belirler.
A değişken frekanslı vidalı kompresör, sabit hızlı alternatiflere kıyasla boşta veya düşük talepli çevrimler sırasında enerji israfını en aza indirir.
Maliyetli odak lensi kirlenmesini önlemek için ISO 8573-1 Sınıf 1.2.1 hava saflığına ulaşmak tartışılamaz.
Kompresör boyutunu anlamak için öncelikle lazer kesme kafasının içindeki fiziği incelemeliyiz. Lazer ışını metali basitçe eritir. Bunu kaldırmaz. Yardımcı gaz mekanik işi gerçekleştirir. Temiz bir çentik oluşturmak için erimiş cürufu kesimin alt kısmından üfleyerek yüksek hızlı bir süpürge görevi görür.
Daha yüksek güçlü lazerler daha hızlı keser ve daha kalın malzemelere nüfuz eder. 12 kW'lık bir lazer, kalın karbon çeliğini 3 kW'lık bir lazerden çok daha hızlı eritir. Bu daha büyük hacimdeki erimiş metali hızlı bir şekilde temizlemek için operatörlerin daha büyük nozul çapları kullanması gerekir. Daha büyük bir ağızlık, daha geniş bir hava kolonunun eriyik havuzuna etki etmesini sağlar. Ancak nozul boyutunun arttırılması pnömatik gereksinimlerinizi büyük ölçüde değiştirir.
Hava tüketimi öncelikle orifis boyutuna ve çalışma basıncına bağlıdır. Bu ilişkiyi nozullar için kavramsal bir pnömatik akış formülü kullanarak tanımlayabiliriz:
Q = Cv · A · P
Bu çerçevede:
Q , hacimsel akış hızını temsil eder (m³/dak veya CFM).
Cv, nozul tasarımının spesifik akış katsayısıdır.
A, meme deliğinin kesit alanını temsil eder.
P mutlak çalışma basıncını temsil eder.
Alan değişkenine (A) dikkat edin. Bir dairenin alanı yarıçapın karesi kullanılarak hesaplandığından, çaptaki küçük değişiklikler alanda büyük değişikliklere neden olur. 1,5 mm'lik nozülden 3,0 mm'lik nozüle yükseltirseniz çapı iki katına çıkarırsınız. Bu, delik alanını dört katına çıkarır. Sonuç olarak, hava akışı tüketiminiz dört katına çıkar. Akış hızı, lazer gücünden bağımsız olarak meme çapına göre üstel olarak ölçeklenir.
Birçok imalatçı ortak bir boyutlandırma tuzağına düşmektedir. Statik basınç konusunda takıntılıdırlar. Bir kompresörü sırf 20 barlık bir maksimum değer listelediği için satın alıyorlar. Makine gerekli m³/dak akış hızını sağlayamıyorsa 20 bar basınca ulaşmak tamamen işe yaramaz.
Lazer gaz vanasını açtığında hava nozuldan genişler. Kompresörün yeterli hacimsel kapasitesi yoksa basınç kesimin ortasında dinamik olarak düşecektir. Kesime 18 bar'da başlayabilirsiniz ancak saniyeler içinde 12 bar'a düşebilirsiniz. Bu basınç düşüşü gazın eriyik havuzunu temizlemesini önler. Erimiş metal daha sonra yeniden birbirine kaynaklanarak ağır cüruf oluşturur ve parçayı tahrip eder.
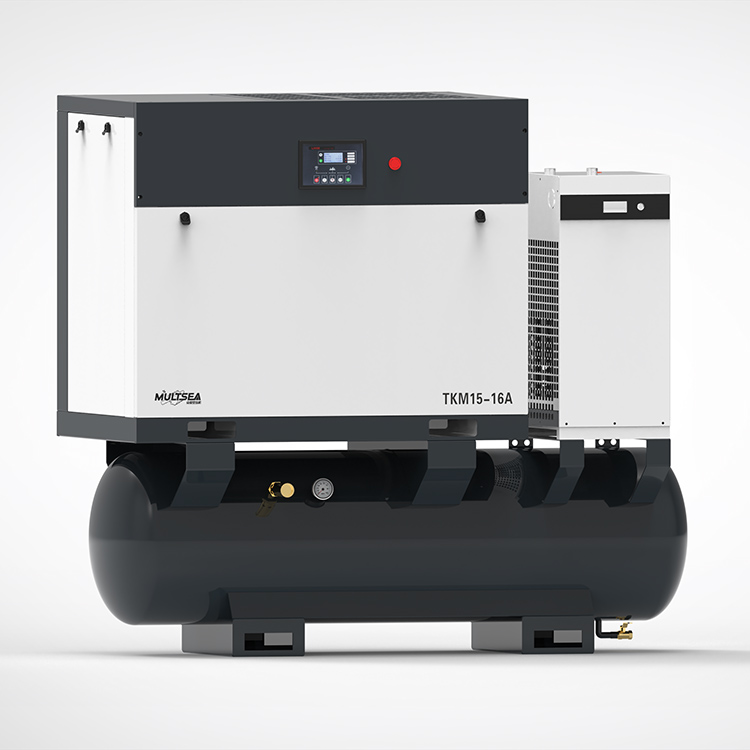
Kompresörünüzü lazerinizle eşleştirmek, makinenin kapasitesini özel kesme uygulamalarınızla uyumlu hale getirmeyi gerektirir. Farklı güç katmanları, farklı nozul boyutlarını ve gaz taleplerini belirleyen farklı malzeme kalınlıklarını yönetir.
Lazer Gücünden Hava Kompresörüne Boyutlandırma Referansı
Lazer Gücü Katmanı |
Tipik Malzeme Uygulaması |
Minimum Sürdürülebilir Akış Hızı |
Hedef Çalışma Basıncı |
|---|---|---|---|
Düşük ila Orta (1kW – 6kW) |
İnce sac, HVAC kanalları, ışık braketleri |
1,0 – 1,5 m³/dak |
16 bar |
Yüksek Güç (10kW – 20kW) |
Kalın karbon çeliği, ağır paslanmaz plakalar |
2,0 – 3,0 m³/dak |
16 – 20bar |
Ultra Yüksek Güç (30kW+) |
Ağır endüstriyel imalat, gemi inşası |
4,0 – 5,0+ m³/dak |
20 – 30 bar |
1kW ile 6kW arası lazerlerle çalışan atölyeler genellikle ince sacları işler. Bu uygulamalarda daha küçük nozullar kullanılır çünkü eriyik hacmi düşük kalır. Bu kurulumlar için genellikle 16 barda 1,0 ila 1,5 m³/dak akışa ihtiyacınız vardır. Bu hacim, ince çentiklerin hızla temizlenmesi için yeterli kinetik enerjiyi sağlar. Burada kompresörün aşırı boyutlandırılması zemin alanını ve elektriği boşa harcar.
Yüksek güçlü makineler plaka işlemede devrim yaratıyor. Kalın karbon çeliği ve paslanmaz çelik plakaları zahmetsizce keserler. Ancak agresif gaz desteği talep ediyorlar. Kalın plakaların kesilmesi genellikle 16 ila 20 bar'da 2,0 ila 3,0 m³/dakika akış gerektirir.
Yaygın Hata: Şiddetli talebi göz ardı etmek. 20 mm kalınlığındaki bir plakanın delinmesi, hava tüketiminde anında büyük bir artışa neden olur. Kompresörünüz yalnızca sürekli kesme talebini karşılıyor ancak delici sivri uçları görmezden geliyorsa, lazer başlangıçta malzemeyi kırmak için çabalayacaktır. Bu, sıçramanın lazer kafasına geri sıçramasına neden olur.
30kW+ lazeri çalıştırmak sizi ağır endüstriyel üretime iter. Bu makineler aşırı kalınlıkları yüksek hızlarda keser. Büyük nozullar gerektirirler. 20 ila 30 bar'a ulaşan basınçlarda 4,0 ila 5,0+ m³/dak'ya ihtiyacınız olacaktır. Çoğu durumda, tek bir kompresör bu talebi güvenilir bir şekilde karşılamakta zorlanır. Tesisler genellikle birden fazla kompresör senkronizasyonunu değerlendirir. İki veya üç ağır hizmet ünitesinin paralel bağlanması, mutlak akış stabilitesi sağlar ve kritik yedeklilik sağlar.
Doğru akış hızını belirlemek denklemin yalnızca yarısını çözer. Bu havayı üretmek için doğru mekanik teknolojiyi de seçmelisiniz. Endüstriyel ortamlar kırılgan ekipmanları cezalandırır. Seçtiğiniz endüstriyel lazer hava kompresörü zorlu üretim programlarına dayanmalıdır.
Geçmişte küçük mağazalar yüksek basınçlı pistonlu kompresörlere güveniyordu. Piston üniteleri havayı sıkıştırmak için pistonlu silindirleri kullanır. Ancak sürekli lazer kesimde ciddi sınırlamalar vardır. Pistonlu kompresörler büyük miktarda ısı ve sürtünme üretir. Tipik olarak düşük görev döngülerine (çoğunlukla %60 ila %70) sahiptirler. Sürekli çalıştırırsanız aşırı ısınırlar, piston segmanlarını aşındırırlar ve aşırı yağı hava akımına boşaltırlar.
Bugün, bir yüksek basınçlı vidalı hava kompresörü tartışmasız endüstri standardı olarak hizmet vermektedir. Vidalı kompresörler, havayı sürekli olarak sıkıştırmak için birbirine kenetlenen ikiz rotorlar kullanır. %100 görev döngülerinin rahatlıkla üstesinden gelirler. Aşırı ısınmadan 7/24 çalışırlar. Daha da önemlisi vidalı kompresörler, piston vuruşlarının neden olduğu zararlı titreşimler olmadan sabit, düzgün hava dağıtımı sağlar.
Enerji tüketimi tesis işletme bütçelerini büyük ölçüde etkiler. Sabit hızlı kompresörler çalıştıkları süre boyunca maksimum devirde çalışırlar. Lazeriniz hava kapasitesinin yalnızca %50'sini talep ediyorsa, sabit hızlı bir ünite aşırı basıncı tahliye eder veya verimsiz bir şekilde rölantide çalışarak elektrik israfına neden olur.
Lazerler nadiren %100 kesim yapar. Operatörler malzeme değişiklikleri, kurulum süreleri ve parça boşaltma için makineleri duraklatır. Hava talebi sürekli dalgalanır. Değişken frekanslı bir sürücü, kompresörün motor hızını gerçek hava talebini mükemmel şekilde karşılayacak şekilde değiştirir. Lazer kesmeyi bıraktığında motor yavaşlar. Bu hassas eşleştirme, büyük miktarda enerji israfını önleyerek değişken frekans teknolojisini dinamik lazer operasyonları için ideal hale getirir.
Ayrıca kat planınızı ve ölçeklenebilirliğinizi de değerlendirmelisiniz. Üreticiler kompresörleri iki ana formatta paketler:
Hepsi Bir Arada Entegre Kızaklar: Bu 4'ü 1 arada sistemler kompresörü, alıcı tankı, soğutmalı kurutucuyu ve hat içi filtreleri tek bir metal palet üzerine monte eder. Daha küçük mağazalara mükemmel uyum sağlarlar. Kurulum maliyetlerini en aza indirir ve değerli zemin alanından tasarruf sağlarlar.
Bağımsız Sistemler: Ultra yüksek güçlü 20kW+ kurulumları, bağımsız modüler bileşenler gerektirir. Entegre kızaklar, 4,0+ m³/dak akış hızları için gereken devasa soğutma radyatörlerini ve büyük boyutlu kurutucuları barındıramaz. Bağımsız üniteler tesislerin bireysel bileşenleri ölçeklendirmesine olanak tanır. İşletmeniz büyüdükçe kurutucunuzu yükseltebilir veya bağımsız olarak ekstra alıcı tanklar ekleyebilirsiniz.
Havayı üretmek yalnızca başlangıçtır. O havayı kesme kafasına sorunsuz bir şekilde vermelisiniz. Dağıtım sistemindeki türbülans ve basınç düşüşleri, lazerinizin ne kadar güç ürettiğine bakılmaksızın, iyi kesimleri mükemmel şekilde bozar.
Lazer kesim, laminer, sabit gaz akışı gerektirir. Hava akışındaki mikro dalgalanmalar veya titreşimler erimiş metalin dengesiz bir şekilde soğumasına neden olur. Bu, kesim kenarında görünür çizgiler oluşturur. Daha da kötüsü, titreşim erimiş cürufun kesimin dibine tutunmasına ve sert cüruf oluşturmasına neden olur. Operatörlerin daha sonra kenarları manuel olarak taşlayarak temizlemek için saatler harcaması gerekir. Sabit bir hava beslemesi, paslanmaz çelikte pürüzsüz, ayna benzeri bir yüzey ve karbon çeliğinde temiz kenarlar sağlar.
Hava alıcı tankları kullanarak akış stabilitesini yönetirsiniz. Bu tanklar pnömatik pil görevi görür. Basınçlı havayı depolarlar ve sistemi ani talep artışlarına karşı tamponlarlar.
En İyi Uygulama: %20-30 temel kuralını izleyin. Alıcı tank hacminiz, kompresörün toplam CFM çıkışının en az %20 ila %30'una eşit olmalıdır. Kompresörünüz 100 CFM üretiyorsa, en az 20 ila 30 galonluk bir tank kapasitesine ihtiyacınız vardır. Bu depolanan hacim, hızlı delme döngüleri sırasında 20 barlık kesme basıncını dengeler. Gaz vanası aniden açıldığında kompresörün yetişmeye çalışmasını engeller.
Kompresör odası ile lazer kesici arasındaki pnömatik boru hattı performansı büyük ölçüde etkiler. Hava borulardan geçerken sürtünmeye maruz kalır. Uzun mesafeler, aşırı dirsekler ve küçük boru çapları ciddi basınç düşüşlerine neden olur. Kompresörde 20 bar üretebilir, ancak makineye yalnızca 16 bar verebilirsiniz.
Basınç düşüşünü en aza indirmek için kompresörü tesis düzeninin izin verdiği ölçüde lazere yakın yerleştirin. Geleneksel siyah demir boru yerine pürüzsüz delikli alüminyum boru kullanın. Alüminyum iç korozyona karşı dayanıklıdır ve hava sürtünmesini en aza indirerek kesme kafasına maksimum basıncın ulaşmasını sağlar.
Lazer optikler makinenizin en hassas ve pahalı bileşenlerini temsil eder. Kirli, ıslak havanın kesme kafasına beslenmesi ciddi bir arızayı garanti eder. Doğru filtreleme yatırımınızı korur.
Ortam havasının sıkıştırılması, doğal nemini ve havadaki partikülleri yoğunlaştırır. Yağ enjeksiyonlu bir kompresör kullanıyorsanız hava akışına eser miktarda yağlama yağı da girer. Su aerosolleri ve yağ buharı hortumların içinden yüksek hızlarda geçer. Sonunda lazerin koruyucu pencerelerine ve odak lenslerine çarpıyorlar.
Yoğun lazer ışını bu kirleticilerin içinden geçtiğinde onları anında cam yüzeye pişirir. Bu karanlık bir nokta yaratır. Karanlık nokta, lazerin ısısını iletmek yerine emer. Birkaç saniye içinde lens termal şoktan dolayı parçalanır, üretim anında durur ve pahalı değiştirmeler gerektirir.
Lens tahribatını önlemek için hava kaynağınız katı ISO 8573-1 Sınıf 1.2.1 standartlarını karşılamalıdır. Nemi, yağı ve partikülleri agresif bir şekilde ortadan kaldırmalısınız.
Nem Kontrolü: Özel bir yüksek basınçlı soğutmalı hava kurutucusu kurmalısınız. Bu kurutucular havayı soğutarak su buharının yoğunlaşarak sıvıya dönüşmesini sağlar. Kurutucunun 2°C ila 3°C arasında tutarlı bir çiğlenme noktasına ulaştığından emin olun. Aşırı ortamlar veya katı üretici garantileri için, daha da düşük çiğlenme noktaları elde etmek amacıyla bir nem çekicili kurutucuya ihtiyacınız olabilir.
Yağ ve Partikül Kontrolü: Tek bir filtreye güvenemezsiniz. 4 aşamalı hassas hat içi filtrelemenin gerekliliğini açıklayın. Bu kademeli filtreler, 0,01 mikrona kadar inerek daha küçük parçacıkları aşamalı olarak giderir. Son olarak havanın aktif karbon filtresinden geçmesi gerekir. Karbon, standart partikül filtrelerinin kaçırdığı gaz halindeki yağ buharlarını emer. Yağ enjeksiyonlu kompresörleri çalıştırırken bu kesinlikle kritik öneme sahiptir.
Bileşenlerinizin sırası onların etkinliğini belirler. Filtrelerin yanlış sırayla takılması nemin filtreleri atlamasına neden olur. 20 barlık yüksek basınçlı kurulum için doğru sırayı ana hatlarıyla belirtin. Tam olarak bu mimariyi takip edin:
Kompresör: Yüksek basınçlı havayı üretir.
Islak Tank: Sıcak havayı alır, ilk soğutmayı sağlar ve sıvı haldeki suyu dışarı atar.
Soğutmalı Kurutucu: Kalan su buharını çıkarmak için havayı soğutur.
Hassas Filtreler (4 Aşamalı): Katı partikülleri, aerosolleri ve yağ buharlarını giderir.
Kuru Tank: Dinamik kesme talebini karşılamak için temiz, kuru havayı depolar.
Lazer Kesici: Saf, kararlı yardımcı gaz alır.
Hava kaynağınızı doğru şekilde boyutlandırmak, günlük üretim sıkıntılarını önler. Lazerin maksimum nozül çıkışı, sürekli hacimsel akış kapasitesi ve katı hava saflığı standartları arasında hassas bir dengeleme eylemi olmaya devam ediyor. Mevcut en büyük makineyi satın alamazsınız veya yalnızca statik basınç değerlerine güvenemezsiniz.
Ekipmanınızı satın almadan önce şu uygulanabilir adımları atın:
En kalın malzemeleriniz için mutlak maksimum gaz tüketim oranlarını belirlemek için lazer üreticinizin teknik özellik sayfasını inceleyin.
Kompresörünüzün m³/dak çıkışını bu maksimum talebi en az %20 aşacak şekilde boyutlandırın; böylece delici ani artışlar ve gelecekteki nozül aşınmasını hesaba katın.
Kompresör odası ile üretim alanı arasında sürtünmeden kaynaklanan basınç kaybını önleyen pürüzsüz delikli bir boru hattı tasarlamak için bir pnömatik mühendisine danışın.
C: Hayır. Standart atölye kompresörleri, erimiş metali çentikten dışarı üflemek için gereken 16-20 bar basınca sahip değildir. Kalın malzemeler üzerinde 8 bar hava kullanılması, başarısız kesimlere, şiddetli cüruf yapışmasına ve metalde aşırı ısı birikmesine neden olur ve sonuçta iş parçasını bozar.
C: Lazerler malzeme yükleme ve boşaltma nedeniyle zamanın %100'ünü kesmez. Bir VSD, bu boşta kalma süreleri sırasında motor devrini ve güç tüketimini azaltır. Bu hassas yük eşleştirme, boşta boşta çalışan sabit hızlı ünitelerle karşılaştırıldığında enerji maliyetlerinde %30'a kadar tasarruf sağlar.
C: Kesim sırasında basınç dinamik olarak düşecektir. Yardımcı gaz eriyik havuzunu temizleyemediği için malzeme lazer ışınının arkasında yeniden bir araya gelecektir. Ayrıca erimiş cüruf yukarıya doğru sıçrayarak lazerin koruyucu pencerelerine ve odak lensine ciddi şekilde zarar verebilir.
